Dom / Blog / Vijesti iz industrije / Ultrazvučno zavarivanje plastike: proces, materijali, dizajn spojeva i savjeti za strojeve


Zatražite ponudu
Ultrazvučno zavarivanje plastike iz daljine izgleda varljivo jednostavno. Sirena dodiruje dva plastična dijela, tiho zujanje prostruji armaturom, a trenutak kasnije dijelovi se spajaju kao da su izliveni kao jedan komad. Ispod tog kratkog ciklusa nalazi se dobro shvaćen fizički proces: visokofrekventne mehaničke vibracije, obično između 15 i 40 kHz, stvaraju toplinu na sučelju između dijelova, otapajući tanki sloj polimera koji se skrućuje pod pritiskom i stvara jaku, čistu vezu. Ne koriste se nikakva ljepila, otapala niti metalni zatvarači.
Za proizvođače tekstila, netkanog tekstila, jednokratne higijene, interijera automobila, medicinskih uređaja i robe široke potrošnje, ovaj je proces postao standardna metoda proizvodnje. Gradimo ultrazvučne strojeve i alate koji ih pokreću, a bilješke u nastavku pokrivaju ono što je najvažnije: kako proces funkcionira, koja se plastika dobro zavaruje, kako treba dizajnirati spojeve i kako odabrati pravi stroj.
Svako ultrazvučno zavarivanje slijedi isti osnovni ciklus, a kada ga shvatite, rješavanje problema postaje daleko lakše. Generator pretvara struju iz mreže u visokofrekventni električni signal; pretvarač taj signal pretvara u mehaničku vibraciju; pojačivač i sirena pojačavaju i isporučuju tu vibraciju točno do točke gdje se ta dva dijela susreću.
Vibracije ne otapaju plastiku izravno. Uzrokuje brzo molekularno trenje duž spojne površine, a usmjerivači energije, male uzdignute značajke oblikovane u jedan od dijelova, koncentriraju to trenje tako da topljenje počinje točno tamo gdje je potrebno. Tipični ciklus teče na sljedeći način:
Vrijeme zavarivanja obično se mjeri u djelićima sekunde, a potpuni ciklusi ispod dvije sekunde normalni su na automatiziranim linijama.
U usporedbi s ljepilima, otapalima, vrućim pločama ili vijcima, ultrazvučno zavarivanje nudi kombinaciju brzine, čistoće i dosljednosti s kojom se teško može mjeriti.
Ultrazvučno zavarivanje najbolje funkcionira kada su dva dijela izrađena od istog polimera ili od polimera sa sličnim temperaturama taljenja i molekularnom strukturom. Amorfne smole postupno omekšavaju u širokom temperaturnom rasponu, što ih čini prihvatljivima i lakima za zavarivanje. Polukristalne smole naglo se tope i različito prenose vibracije, tako da obično trebaju veću amplitudu, čvršće učvršćenje i pažljivo dizajnirane usmjerivače energije.
| Materijal | Struktura | Zavarljivost | Praktične napomene |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorfan | Izvrsno | Široki prozor za zavarivanje; lako automatizirati |
| PP, PE | Polukristalni | dobro | Zahtijeva veću amplitudu i čvrstu potporu |
| PA, POM | Polukristalni | dobro | Najprije osušite materijal kako biste izbjegli poroznost |
| PET, PBT | Polukristalni | Umjereno | Potrebna je veća energija i precizan dizajn spojeva |
| Ocjene punjene staklom | bilo | Umjereno | Abrazivno punilo brže nosi rogove; kraći vijek trajanja alata |
| PTFE, silikon | bilo | Jadno | Nisko trenje i visoka viskoznost taline otporni su na zavarivanje |
Vlaga je također važna. Higroskopne smole kao što su najlon i polikarbonat upijaju vodu iz zraka, a ta se voda ispod roga pretvara u paru, stvarajući mjehuriće i slabe spojeve. Sušenje prije zavarivanja jednostavan je korak koji sprječava veliku količinu otpada.
Većina problema sa zavarivanjem osmišljena je mnogo prije nego što se pojave na liniji. Spoj mora koncentrirati energiju, poravnati dijelove i kontrolirati protok rastaljenog materijala. Tri dizajna pokrivaju većinu aplikacija.
Mali trokutasti greben, tipično visok 0,3 do 0,8 mm, prolazi duž spojne površine jednog dijela. Prvo se topi, a rastaljeni polimer zatim teče preko sučelja i formira vezu. Energetski usmjerivači su jednostavni, ekonomični i idealni za amorfne smole i male do srednje dijelove.
Jedan dio ima udubljenje, a drugi odgovarajući rub, a dvije površine se trljaju jedna o drugu kako zavarivanje napreduje. Smični spojevi daju najčvršće, najnepropusnije spojeve i uobičajeni su izbor za polukristalne materijale i dijelove koji moraju izdržati pritisak ili otporni na vibracije.
Ovi hibridi kombiniraju samoporavnavanje s efektom usmjeravanja energije, koji smanjuje bljesak i održava liniju zavara urednom. Popularni su u kućištima i slučajevima gdje je izgled važan koliko i snaga. Koji god dizajn koristite, truba i učvršćenje moraju mu odgovarati, stoga ga vrijedi pregledati alata i rješenja za pričvršćivanje prije nego što se posveti kalupu.
Proces se pojavljuje svugdje gdje je potrebno brzo i čisto spojiti plastične dijelove. Medicinski filtri, kateteri i spremnici tekućine oslanjaju se na njega za sklopove bez curenja. Dobavljači automobila zavaruju unutarnje obloge, komponente rasvjete i dijelove ispod haube. Potrošačka elektronika koristi ga za kućišta i sklopke, dok linije za pakiranje zatvaraju čaše, ladice, vrećice i blister pakiranja. U svijetu netkanog tekstila, ultrazvučno lijepljenje drži zajedno jednokratne navlake za cipele, jastučnice, kape, rukavice i sanitarne proizvode velikom brzinom bez konca ili ljepila.
Budući da je alat kompaktan, isti princip služi svemu, od jednog stolnog stroja do potpuno automatizirane rotacijske linije.
Strojevi se uglavnom razlikuju po snazi, frekvenciji i načinu na koji je sirena predstavljena dijelu. Frekvencija je usklađena s poslom: jedinice od 15 kHz daju veću amplitudu i odgovaraju velikim ili polu-kristalnim dijelovima, 20 kHz je najslađa točka opće namjene, a jedinice od 30 do 35 kHz biraju se za male, osjetljive komponente gdje se toplina i površinske oznake moraju svesti na minimum.
Za popravke, izradu prototipa i montažu malih serija, ručni zavarivač daje vam slobodu pomicanja alata duž šava.
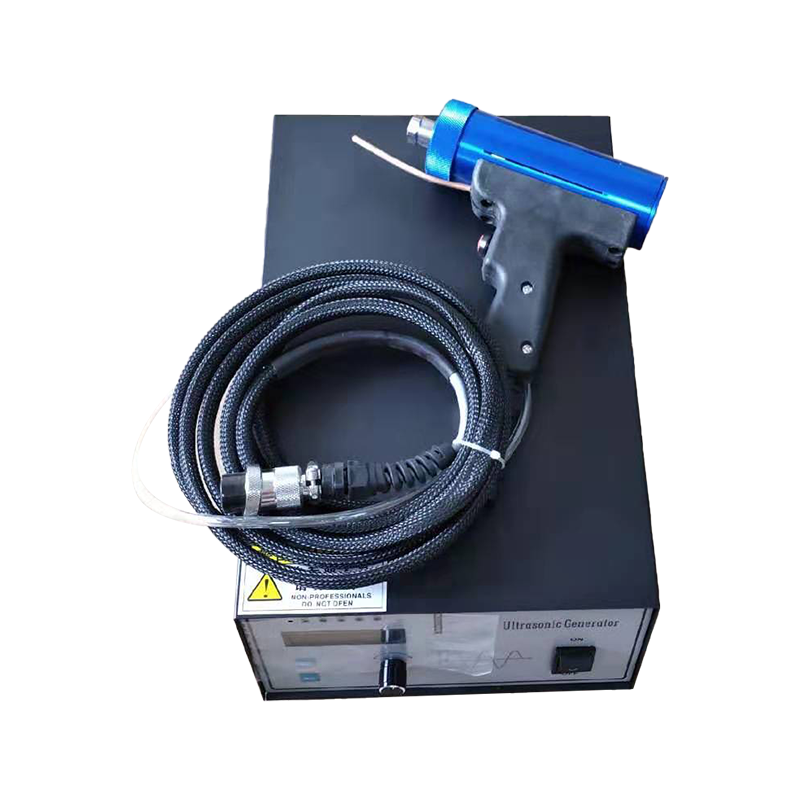 AH-30 Sonic prilagođeni ručni ultrazvučni aparat za zavarivanje Ručni ultrazvučni aparat za zavarivanje ima čvrstu površinu za zavarivanje, veliku čvrstoću, malu veličinu, prekrasno zavarivanje, jednostavan rad, jaku izlaznu snagu i ručni točkasti s... Pogledajte proizvod →
Kada trebate ponovljive točkaste zavare kontrolirane šablonom na oblikovanim dijelovima, namjenski stroj za točkasto zavarivanje s pneumatskom prešom pruža dosljednu snagu i vrijeme ciklusa.
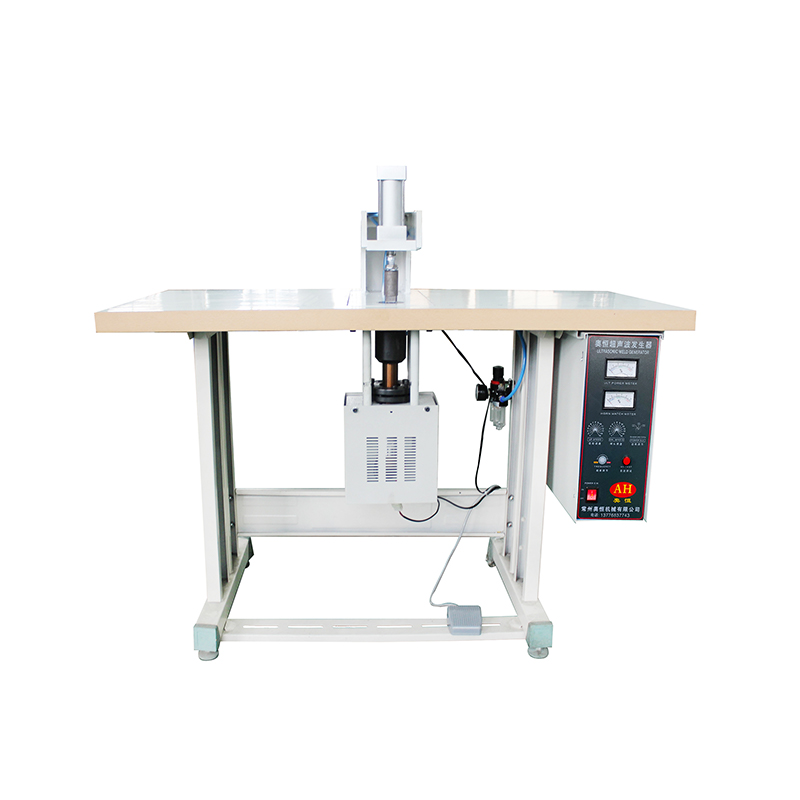 AH-50Q Ultrazvučni aparat za točkasto zavarivanje Upotrijebite princip ultrazvučnih valova za izradu torbica od netkanog materijala. Za bušenje rupe nije potreban nikakav pomoćni materijal za zavarivanje torbice. Početni ... Pogledajte proizvod →
Za težu proizvodnju kao što su velika kućišta i komponente debelih stijenki, stroj za zavarivanje plastike velike snage s krutim okvirom i stabilnim generatorom bolji je temelj.
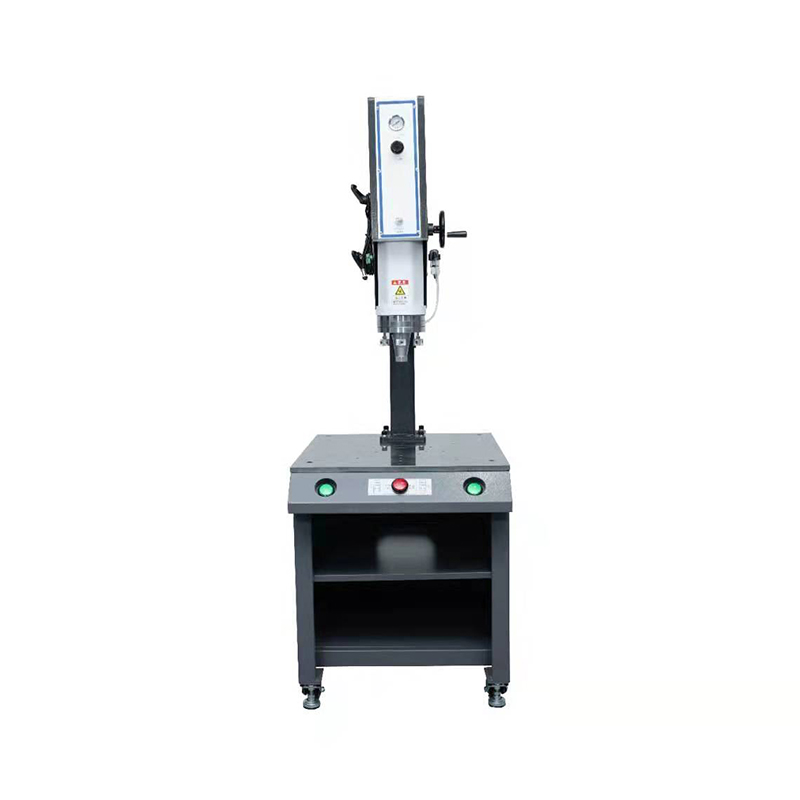 AH-DSL 15KHz 4200w aparat za zavarivanje plastike 1. Cijeli stroj je lijevanje pod pritiskom gravitacije, CNC obrada alatnog stroja i visoka preciznost. Pogledajte proizvod →
Geometrija rogova, omjer pojačanja i dizajn učvršćenja važni su jednako kao i sam stroj, zbog čega također izrađujemo prilagođene ultrazvučne kalupe i rogove za zavarivanje za kupce kojima je potreban poseban profil zavara. Možete pregledati širi raspon ultrazvučni aparati za zavarivanje proizvodimo ili nam jednostavno recite što spajate i mi ćemo vam preporučiti konfiguraciju.
Čak će i dobro odabrani stroj imati slabije rezultate ako osnove izmaknu. Nekoliko navika odvaja pogone koji pouzdano zavaruju od pogona koji se bore s otpadom svake smjene.
Preventivno održavanje košta daleko manje od odbijene proizvodne serije, a većina traje samo nekoliko minuta dnevno.
Ultrazvučno zavarivanje plastike nagrađuje pripremu. Dobijte uparivanje materijala, dizajn spoja i ispravan alat, a postupak postaje jedan od najpouzdanijih i najekonomičnijih metoda spajanja dostupnih modernim proizvođačima. Pogriješite ih i nikakvo podešavanje na stroju to neće popraviti.
Ako planirate novu proizvodnu liniju ili poboljšavate postojeću, naš će tim rado pregledati vaše dijelove, predložiti zajednički dizajn i izgraditi stroj oko vašeg proizvoda, a ne obrnuto. Podijelite svoje crteže, materijal i izlazni cilj, a mi ćemo se vratiti s praktičnim prijedlogom.

Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


