Dom / Blog / Vijesti iz industrije / Ultrazvučni aparat za zavarivanje plastike: praktični vodič za postavljanje i odabir


Zatražite ponudu
Negdje u gotovo svakoj tvornici koju posjetimo nalazi se stroj koji kratko, oštro zašišta i gotov sklop se pojavi prije nego što stignete trepnuti. To je ultrazvučni zavarivač koji radi na plastici i tiho je zamijenio posude za ljepilo, vijke i kupke s otapalima na tisućama proizvodnih linija. Proveli smo godine gradeći ove strojeve i stojeći uz ljude koji ih vode, a ovaj vodič prikuplja ono što smo naučili usput: kako proces funkcionira, koja se plastika ponaša, kako dizajnirati spojeve i kako odabrati stroj koji nećete požaliti.
Nema plamena, nema grijaće ploče i nema ljepila. Napajanje šalje visokofrekventni električni signal pretvaraču, koji ga pretvara u mehaničku vibraciju, obično na 15, 20 ili 40 kHz. Ta vibracija putuje niz rog, ponekad zvan sonotroda, koja pritišće dio. Kretanje je sićušno, mjeri se mikronima, ali događa se desecima tisuća puta u sekundi.
Tamo gdje se dvije plastične polovice dodiruju, to kretanje stvara trenje između molekula, a trenje postaje toplina. Temperatura raste samo na površini, tek toliko da omekša materijal, a zavar se formira u djeliću sekunde do nekoliko sekundi. Pritisak drži talinu na okupu dok se hladi, a dio izlazi spojen, bez vremena stvrdnjavanja i bez kupnje potrošnog materijala.
Zbog toga se proces zadržava na linijama velike količine. Vremena ciklusa su kratka i ponovljiva, energija ide samo tamo gdje je spoju potrebna, a gotovi dio izgleda čisto, bez istiskivanja koje dobivate od ljepila. Kompromisi su također stvarni: spoj mora biti dizajniran za proces, učvršćenje mora precizno držati dio, a ne može svaka plastika igrati s tim.
Dobro postavljen stroj prati isti ritam svaki ciklus, a razumijevanje toga olakšava rješavanje problema:
Svaki od tih koraka je postavka na stroju. Vrijeme zavarivanja, vrijeme zadržavanja, sila prema dolje, amplituda i sila okidanja međusobno su povezani, stoga mijenjajte jedan po jedan kada birate novi dio.
Općenito govoreći, što plastika lakše teče kada se topi, to se lakše zavaruje. Amorfne smole postupno omekšavaju u širokom temperaturnom rasponu, što vam daje prostora za rad. Polukristalne smole naglo se tope, tako da je prozor između "nepovezanih" i "prezavarenih" uzak i dizajn spoja je važniji. Punila dodaju krutost i apsorbiraju energiju, a dijelovi s visokim udjelom stakla često trebaju veću amplitudu ili potpuno drugačiji način spajanja.
| Materijalna obitelj | Uobičajeni primjeri | Kako se zavaruje | Što gledati |
|---|---|---|---|
| Amorfni termoplasti | ABS, PS, PC, PMMA, PVC | Vrlo oprašta | Suhi PC i PMMA; držite sprejeve za oslobađanje plijesni od spoja |
| Polukristalni termoplasti | PP, PE, PA, POM, PET | Potrebna je veća amplituda i oštriji dizajn zgloba | Uski prozor taljenja; posmični spojevi obično nadmašuju jednostavne grebene |
| Ispunjene i pojačane ocjene | PA punjen staklom, PP punjen talkom | Zavarljiv, ali gladan energije | Iznad otprilike 30 posto punila očekujte preradu geometrije spoja |
| Elastomeri i duroplasti | TPE, EPDM, epoksi, fenolni | Nije prikladno za ultrazvučno zavarivanje | Umjesto toga odaberite lijepljenje ljepilom ili mehaničko pričvršćivanje |
Dvije praktične bilješke iz radionice. Prvo, vlaga je tihi neprijatelj dobrog zavara, posebno kod najlona i polikarbonata, stoga smolu dobro osušite. Drugo, onečišćenje na spoju, bilo da se radi o prašini, ulju ili tvrdokornom sredstvu za odvajanje plijesni, koštat će vas više pokvarenih dijelova nego bilo koja postavka stroja.
Ako zavar ne uspije, većinu vremena odgovor je u crtežu, a ne u stroju. Svrha spojne značajke je koncentriranje energije na malom kontaktnom području tako da topljenje prvo počinje tamo.
Trokutasti greben, obično visok djelić milimetra, oblikovan u jednu polovicu dijela. Prvo se dotakne, brzo se topi i teče u procjep. Ovo je zadani izbor za amorfnu plastiku i male, uredne sklopove.
Jedna polovica ima stepenicu koja se čvrsto uklapa u drugu, a dvije okomite stijenke trljaju se jedna o drugu tijekom zavarivanja. Talina se formira duž tog zida, što daje jake, nepropusne brtve i djeluje daleko bolje od jednostavnog grebena na polukristalnim smolama.
Ne treba svaki posao puni perimetar. Iskolčenje pretvara oblikovanu izbočinu u glavu zakovice preko druge komponente, a točkasto zavarivanje spaja dvije ravne oblikovane površine u jednoj točki, što je zgodno za velike dijelove koji se ne mogu ravnomjerno pritisnuti preko cijele površine.
Frekvencija, snaga i format ovise o dijelu koji zavarivate. Male, osjetljive komponente obično preferiraju 40 kHz jer je amplituda niža i rizik od oštećenja je manji. Opći plastični sklop udobno sjedi na 20 kHz. Veći, čvršći dijelovi često bolje zavaruju na 15 kHz, gdje veća amplituda pomiče više materijala.
Oznake snage obično se kreću od oko jednog kilovata do četiri ili više. Viša ocjena ne znači automatski bolji zavar, ali daje vam prostora za veće površine zavara i kratka vremena ciklusa. Za ponovljivi rad na stolu s učvršćenjem i pneumatskom prešom, jedinica montirana na stup uobičajena je prva kupnja.
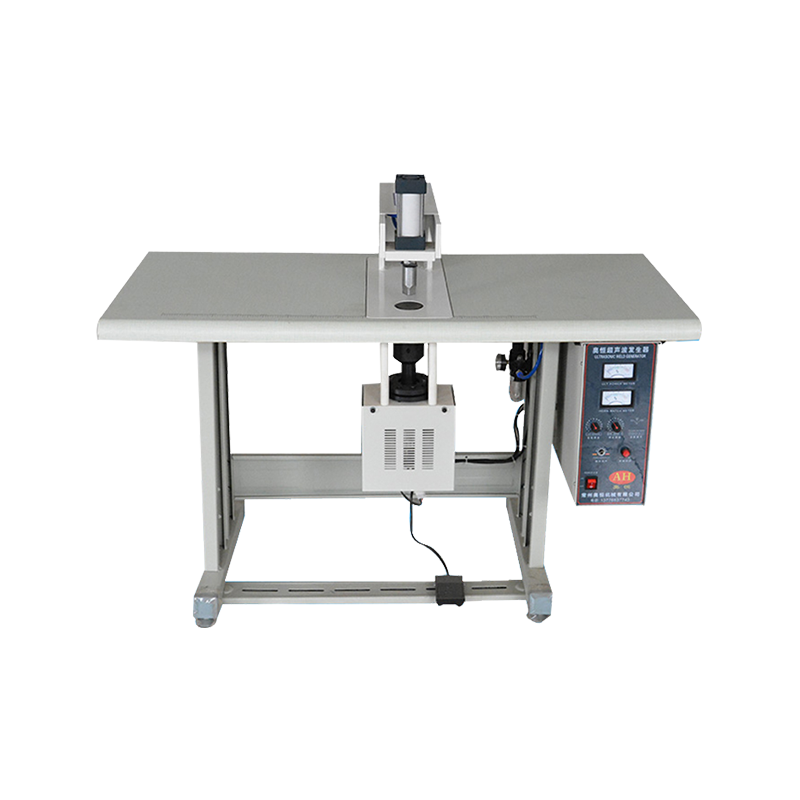
 AH-DSL 15 kHz 4200 W ultrazvučni stroj za zavarivanje plastike montiran na stup Ultrazvučni aparat za zavarivanje na stupu s radom od 15 kHz i snagom od 4200–6000 W, prikladan za ponovljivo zavarivanje na stolu s priborom i pneumatskim prešama. Pogledajte proizvod →
Kada su dijelovi veliki, nezgrapni ili već stegnuti u šablonu negdje drugdje na liniji, ručna jedinica vas spašava od stvaranja preše oko predmeta koji nikada nije trebao stati u jedan.
 AH-30 prilagođeni ručni ultrazvučni aparat za točkasto zavarivanje Kompaktni ručni aparat za točkasto zavarivanje od 28/35 kHz za nezgrapne ili već spojene dijelove, s izlaznom snagom do 1000 W i obično nije potreban dodatni materijal. Pogledajte proizvod →
A za male količine rada, izradu prototipa ili popravke, ručni stroj s jednostavnom polugom i jasnim pregledom zgloba često je najrazumnije mjesto za početak.
 AH-SL15K ručni ultrazvučni aparat za zavarivanje plastike Aparat za zavarivanje s ručnim načinom rada od 15 kHz s pneumatskim pogonom i snagom od 2000–3200 W, prikladan za male količine, izradu prototipa i popravke gdje su jednostavni rad poluge i vidljivost spojeva važni. Pogledajte proizvod →
Koji god format odabrali, truba i uređaj dio su sustava, a ne pribor. Rog oblikovan za profil vašeg dijela fokusira energiju tamo gdje joj je mjesto, a učvršćenje koje čvrsto drži geometriju sprječava pomicanje koje proizvodi nedosljedne zavare. Mi pravimo prilagođeni ultrazvučni kalupi upravo iz tog razloga, i vrijedi ga pročitati kako se modeli i specifikacije ultrazvučnih strojeva za zavarivanje usklađuju s različitim proizvodnim zadacima prije nego što se odlučite za konfiguraciju.
Bljesak ili vlaknasto taljenje oko zgloba obično znači previše energije, preveliku amplitudu ili spoj koji je premalen za opterećenje. Slabi zavari koji se razdvajaju jasno pokazuju na drugu stranu: nedovoljno energije dopire do sučelja, loš kontakt zbog iskrivljenih dijelova ili kontaminacije. Nedosljedni rezultati u seriji su gotovo uvijek mehanički, kao što je učvršćenje koje dopušta da se dio ljulja, istrošeno lice rogova ili tlak zraka koji se kreće kroz pomak.
Jednu naviku koju vrijedi izgraditi: zadržite prvi uzorak svake postavke i usporedite nove dijelove s njim pod istim svjetlom. Oči privlače daleko više od specifikacijskog lista.
Ultrazvučno zavarivanje je čisto, ali nije bez rizika. Vibracija je čujna, a produljena izloženost na 15 i 20 kHz može utjecati na sluh, stoga je razumno koristiti kućište ili zaštitu za sluh. Lica rogova postaju vruća tijekom kontinuiranog trčanja, pa ih ostavite da se ohlade prije nego ih dodirnete. Držite prešu zaštićenu i zaključanu i nikada ne posežite u zonu zavarivanja dok je stroj pod naponom.
Što se tiče održavanja, jednom tjedno pregledajte lica sirene zbog rupa i istrošenosti, provjerite zakretne momente, održavajte pretvarač i pojačivač suhima i čistima i bilježite tlak zraka. Male navike poput ovih znatno produljuju vijek trajanja alata i održavaju kvalitetu zavara stabilnom od prvog dijela smjene do posljednje.
Gledali smo kako se ova tehnologija pomiče od specijaliziranog alata do standardnog dijela proizvodne linije preko tekstila, jednokratnih higijenskih proizvoda i općenito plastike. Strojevi su postali sposobniji, ali osnove se nisu promijenile: razuman zglob, čvrsto učvršćenje, prava frekvencija i dobro uvježban operater. Ako vagate kupnju, pošaljite nam svoj dio i svoj razred smole, a mi ćemo vam iskreno reći što proces može, a što ne može učiniti za to.

Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved