Dom / Blog / Vijesti iz industrije / ultrazvučna sirena za zavarivanje: primjene, kriteriji odabira i praktične upute


Zatražite ponudu
If you have spent any time around ultrasonic assembly, you already know the horn is the part everyone blames when a weld looks wrong. U praksi, ultrazvučna sirena za zavarivanje jedina je komponenta koja odlučuje koliko energije generatora zapravo dolazi do spoja — i koliko ravnomjerno dolazi. Nakon godina izgradnje i servisiranja ultrazvučne opreme za proizvođače tekstila, netkanog materijala i plastike, naučili smo da većina problema sa sirenama nije tajanstvena. They come from a mismatch between geometry, material and the job the horn is being asked to do.
Ovaj vodič govori o tome što horna radi, kako je napravljena, koji profili odgovaraju kojim primjenama i male navike održavanja koje godinama održavaju radni niz.
The horn — also called a sonotrode — is the last piece of metal in the vibration path. It sits at the bottom of the stack, below the converter and booster, and it touches the workpiece directly. Njegova je zadaća dvostruka: pojačati mehaničku vibraciju koja se spušta niz dimnjak do amplitude koja je potrebna materijalu i isporučiti tu energiju preko pravog otiska.
Objema dužnostima upravlja rezonancija. Sirena je strojno obrađena da vibrira na određenoj frekvenciji, obično 15 kHz, 20 kHz ili 40 kHz, i radi učinkovito samo kada je cijeli niz podešen na isti broj. Gurnite sirenu izvan rezonancije i simptomi će se brzo pojaviti: generator troši više struje, zavar postaje nedosljedan, a toplina se nakuplja na mjestima gdje ne bi trebala. If you want to understand the upstream half of that chain, our notes on how the transducer converts electrical signals into mechanical vibration su korisno suputno čitanje.
Sirena koja na papiru izgleda ispravno može biti pogrešna u stroju. Material grade, grain direction, the mass of the mounting flange and even the finish on the working face all shift the resonant frequency. Renomirani proizvođači mjere svaku sirenu na frekventnom analizatoru prije isporuke i podešavaju utore za ugađanje dok se sirena ne nađe unutar uskog okvira ciljane frekvencije. This is why a copy of a horn is rarely an equal replacement: the geometry may match while the tuning does not.
Horn shape is really an energy-distribution decision. A slim blade concentrates energy into a narrow line; široka šipka širi ga preko šava; a contoured face shapes it around a specific part. Donja tablica sažima profile o kojima nas najčešće pitaju.
| Profil | Geometrija | Tipična primjena | Gledajte točke |
|---|---|---|---|
| Oštrica / klin | Uzak radni rub | Rezanje, brtvljenje i obrezivanje netkanog materijala | Istrošenost rubova; držite oštricu hladnom i čistom |
| Bar / pravokutni | Dugo ravno lice | Kontinuirano varenje šavova, čipka i utiskivanje | Ravnost lica i ujednačena amplituda po dužini |
| Okruglo/cilindrično | Okruglo kontaktno lice | Točkasto zavarivanje, brtvljenje cijevi, sitni plastični dijelovi | Koncentričnost montažnog navoja |
| Konturirano / prilagođeno | Strojno obrađeno u obliku dijela | Auto oprema, filteri, medicinske komponente | Zahtijeva podešavanje i crteže za pojedine dijelove |
| Kompozitni | Spojeno više ugođenih odjeljaka | Veliki ili nezgrapni dijelovi koje jedan rog ne može dosegnuti | Cjelovitost zgloba i uravnotežena amplituda po dijelovima |
Kompozitne rogove zaslužuju poseban spomen. Spajanjem nekoliko usklađenih segmenata, mogu doseći u šupljine, pokriti široko područje bez umnožavanja zavarivača i smanjiti unutarnje naprezanje u dijelovima koji su osjetljivi na koncentriranu energiju. Kompromis je u tome što se svaki spoj mora dizajnirati i provjeriti, tako da su kompozitne sirene gotovo uvijek prilagođena inženjerska vježba, a ne gotova kupnja.
Krenite od materijala, a ne od kataloga. Tanki polipropilenski netkani materijal zahtijeva višu frekvenciju i nižu amplitudu kako bi se izbjeglo prožimanje. Deblji termoplasti i spojevi s velikim punjenjem trebaju veću amplitudu i geometriju lica koja održava kontaktni pritisak. Obložene ili laminirane tkanine često se najbolje zavaruju s nazubljenom površinom ili površinom s uzorkom koja koncentrira energiju na sučelju umjesto na cijeloj površini.
Zatim provjerite stranu stroja. Frekvencija mora odgovarati generatoru i pretvaraču. Amplituda na licu roga mora pasti unutar radnog prozora materijala — premala daje slabe veze, prevelika uzrokuje bljesak i proboje. Montažni klin i prirubnica moraju nositi opterećenje bez unošenja gubitaka. I rog mora fizički odgovarati učvršćenju, jer će rog koji se ne može poravnati pravokutno u odnosu na nakovanj proizvesti varove koji variraju od jednog ruba do drugog.
Za proizvođače tekstila i netkanog tekstila, radna površina je ono gdje leži većina vrijednosti. Naš
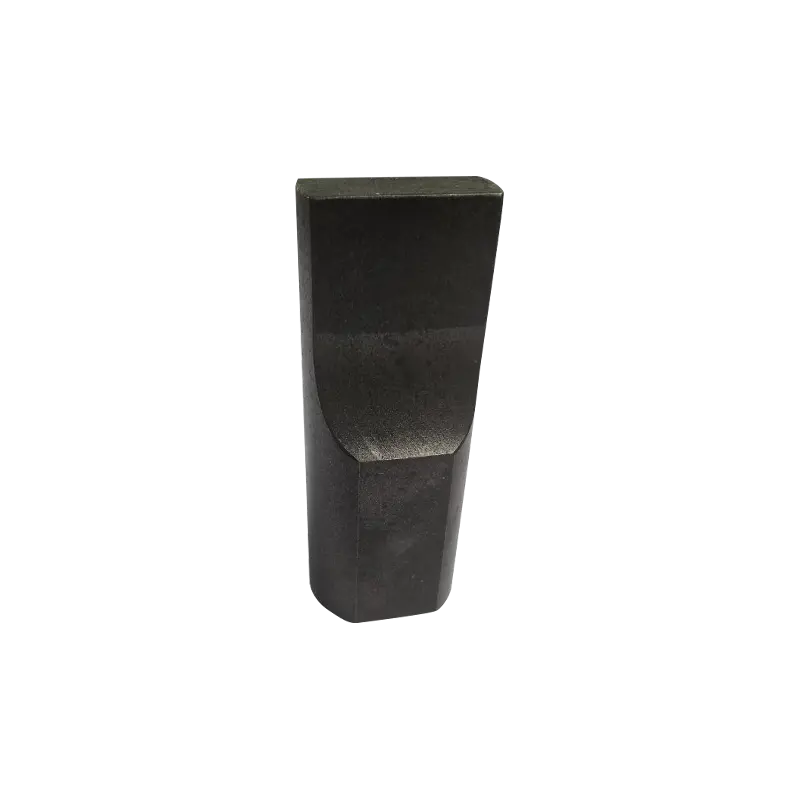 AH rogovi za ultrazvučno zavarivanje optimizirani za tekstil Ultrazvučne sirene za zavarivanje za obradu tekstila i netkanog materijala, nude se u višestrukim amplitudama i frekvencijama za podršku učinkovitom prijenosu energije i čistim šavovima. Pogledajte proizvod →
profilirani su imajući to na umu, uravnotežujući širinu lica, uzorak i amplitudu tako da šavovi ostanu čisti pri brzini proizvodnje.
Rogovi obično ne otkazuju dramatično. Oni lebde. Nekoliko razumnih navika održava taj pomak vidljivim prije nego što dosegne vašu stopu otpada:
Znakovi upozorenja na koje vrijedi odmah djelovati uključuju iznenadni porast struje generatora, zavar kojem je potrebno sve dulje vrijeme zadržavanja, vidljive pukotine u blizini utora za amplitudu i tupi udarac umjesto čistog zujanja kada se hrpa pokrene. Bilo što od ovoga sugerira da bi rog trebao izaći radi mjerenja, a ne da ga se jače gura. Pokretanje oštećene sirene također ugrožava pretvarač i pojačivač.
Mnogi proizvodni problemi ne mogu se riješiti odabirom druge kataloške jedinice. Dio s nezgrapnim rubom, šav koji mora slijediti krivulju ili uzorak koji mora odgovarati kupčevom dizajnu utiskivanja zahtijevaju rog koji je strojno izrađen prema aplikaciji. That work starts with the part drawing, the material specification and the machine's frequency and power, and it ends with a tuned horn that has been verified on the actual stack.
Custom tooling is where experience pays off, because the same drawing can be tuned in several ways and only one of them will hold up over a long production run. Naš
 Prilagođeni ultrazvučni kalupi za zavarivanje, rezanje i brtvljenje High-precision custom tooling in industrial-grade steel, built for ultrasonic welding, cutting, or sealing and customizable to suit different customer requirements. Pogledajte proizvod →
razvijaju se s udjelom kupca u ruci, a tamo gdje posao bolje ispunjava potpuno drugačiji format stroja, ručna jedinica ponekad je praktičniji put — na primjer
 AH-30 Sonic ručni ultrazvučni aparat za točkasto zavarivanje Compact handheld ultrasonic spot welder for thin sheet metal or wires, suited to repair work and low-volume assembly, with 28 kHz or 35 kHz operation. Pogledajte proizvod →
koristi se za popravke i montažu malih količina.
Ako pregledavate cijeli sklop, a ne samo alate, naš pregled ultrazvučni aparati za zavarivanje pokazuje kako se u praksi usklađuju sirena, učvršćenje i pogonska elektronika.
Ultrazvučna sirena za zavarivanje je podešena mehanička komponenta, a ne oblikovani metalni blok. Ispravno odaberite materijal, profil i ugađanje, a ostatak hrpe će se ponašati predvidljivo; zanemarite bilo koji od njih i potrošit ćete svoj proračun za održavanje jureći nedosljedne varove. Započnite s materijalom koji spajate, uskladite sirenu s prozorom frekvencije i amplitude stroja i redovito pregledavajte lice i klin. Most of the horn problems we are asked to diagnose turn out to be selection or upkeep issues rather than manufacturing defects — which is good news, because both are within your control.

Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


